 河北沧旭管道设备有限公司CANGXU PIPELINE EQUIPMENT
衬里管道选型 / 非标放样 / 来图报价0317-6366580周一至周六 8:00-18:00 联系人:李经理
河北沧旭管道设备有限公司CANGXU PIPELINE EQUIPMENT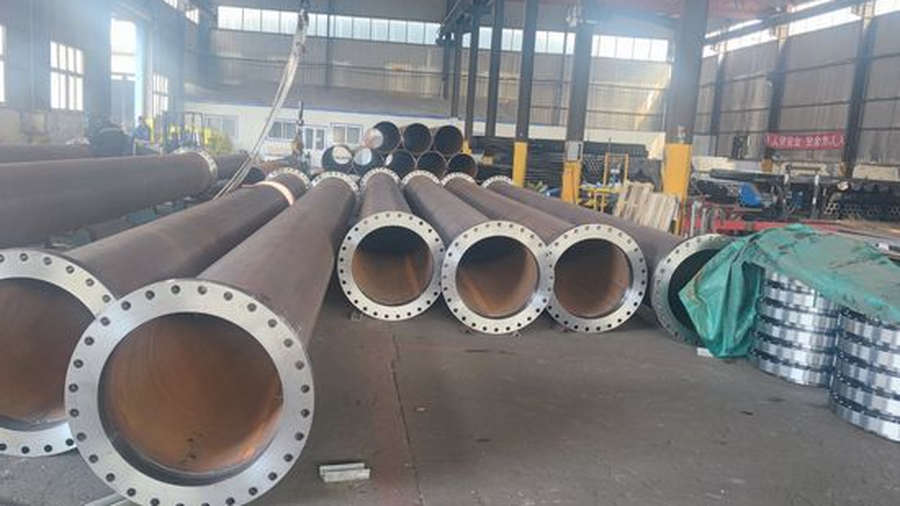
塑料层与钢管的结合靠的是机械锚固,钢管内壁的粗糙度直接决定附着力。喷砂要达 Sa2.5,粗糙度 Ra 40-80μm,磨料用棱角砂而不是钢丸,钢丸打得光,锚固点不够。
喷砂后钢管暴露在空气中会很快氧化,4 小时内必须进入涂底或装粉工序。南方梅雨季湿度大,隔夜放置的管子表面会有一层肉眼看不见的水膜,滚塑后这批管子就是脱层的高发批次。
衬层厚度靠装粉量控制,不是靠滚塑时间。按管径、长度和目标厚度计算体积,再按粉料松装密度折算重量,留 3%-5% 余量。装少了端部薄、装多了内壁堆积、通径缩小。
不同牌号的松装密度差别不小,换料时必须重新标定装粉量。生产上常见的问题是同一批管子前半段厚度合格、后半段偏薄,多数是粉料受潮结块,滚塑时挂壁不均匀。
炉温按管壁厚度设定,薄壁管炉温高、时间短,厚壁管要延长保温让热量传到内壁。主轴转速一般 8-15r/min,副轴 4-8r/min,转速太慢粉料挂壁不均,太快会产生离心堆积。
冷却阶段最容易被忽略。出炉后强制风冷或水冷,衬层内外温差大,会产生内应力,投用后受热就鼓包。正确做法是缓冷到 60℃ 以下再下线,大口径管还要翻转运送,防止局部受压变形。
看三点:衬层测厚是否均匀(同一截面四点差值不超过 0.3mm)、电火花检漏是否全线通过、内壁是否光洁无流挂。再抽一根做剥离试验,附着力不足的批次在负压工况下最先出问题。
含固量、流速、连接方式说清楚,衬层材料和厚度直接给到选型结论,不用来回猜。
厂区位于河北省沧州市盐山县开发区,做钢管内衬与配套管件,衬塑、衬胶、衬四氟三条工艺线在同一个厂区内,非标件按图放样。
主营:衬塑管道、衬胶管道、衬四氟管道、聚氨酯衬里、陶瓷衬里、设备衬里与衬里管件。
地址:河北省沧州市盐山县开发区
电话:0317-6366580
手机:15831780789(李经理)
邮箱:504734222@qq.com
时间:周一至周六 8:00-18:00